스핀들과 피드를 낮추면 공구 마모가 줄어들까?
MCT로 가공하다 보면 한 번쯤 이런 생각을 하게 됩니다.
굉장히 자연스러운 생각입니다.
실제로 절삭속도가 너무 높으면 공구의 온도가 올라가고 마모가 빨라질 수 있기 때문에, 절삭속도를 낮추는 것은 공구 수명을 늘리는 대표적인 방법 중 하나입니다.
그런데 여기서 재미있는 점이 있습니다.
RPM과 Feed를 무작정 낮춘다고 해서 공구가 무조건 오래 가는 것은 아닙니다.
오히려 너무 낮은 조건에서는 공구가 제대로 절삭하지 못하고 소재를 문지르는 상황이 생길 수도 있습니다.
오늘은 이 부분이 왜 그런지 간단하게 알아보겠습니다.
1. 먼저 RPM을 낮추면 공구는 오래 갈까?
결론부터 이야기하면,
일반적인 조건에서는 그렇다고 볼 수 있습니다.
밀링에서 RPM이 내려가면 같은 공구 직경에서 절삭속도도 낮아집니다.
절삭속도는 다음과 같은 관계를 가지고 있습니다.
Vc = π × D × n ÷ 1000
여기서
- Vc = 절삭속도(m/min)
- D = 공구 직경(mm)
- n = 스핀들 회전수(RPM)
입니다.
즉, 같은 Ø10 엔드밀을 사용한다면
S6000보다 S3000에서 절삭속도가 절반이 됩니다.
그리고 절삭속도는 공구 수명에 상당히 큰 영향을 미칩니다.
해외 제조·가공 관련 자료와 연구에서도 절삭속도와 공구 수명 사이에 뚜렷한 관계가 확인됩니다. 일반적으로 절삭속도가 올라갈수록 공구 수명은 감소하는 방향으로 나타납니다.
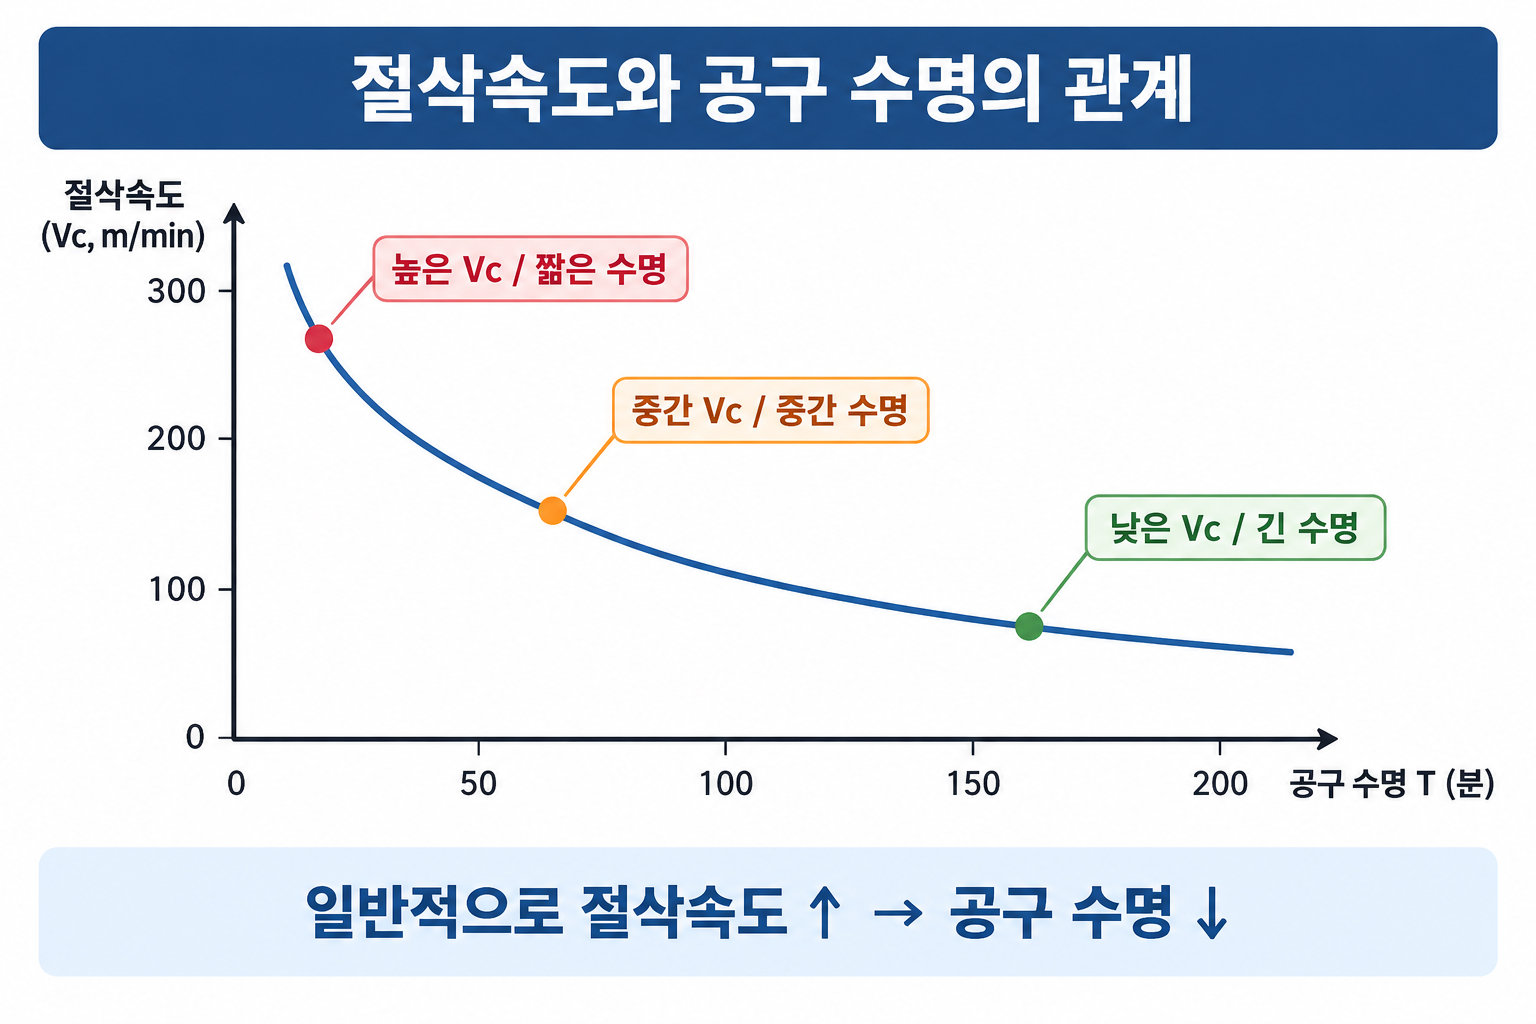
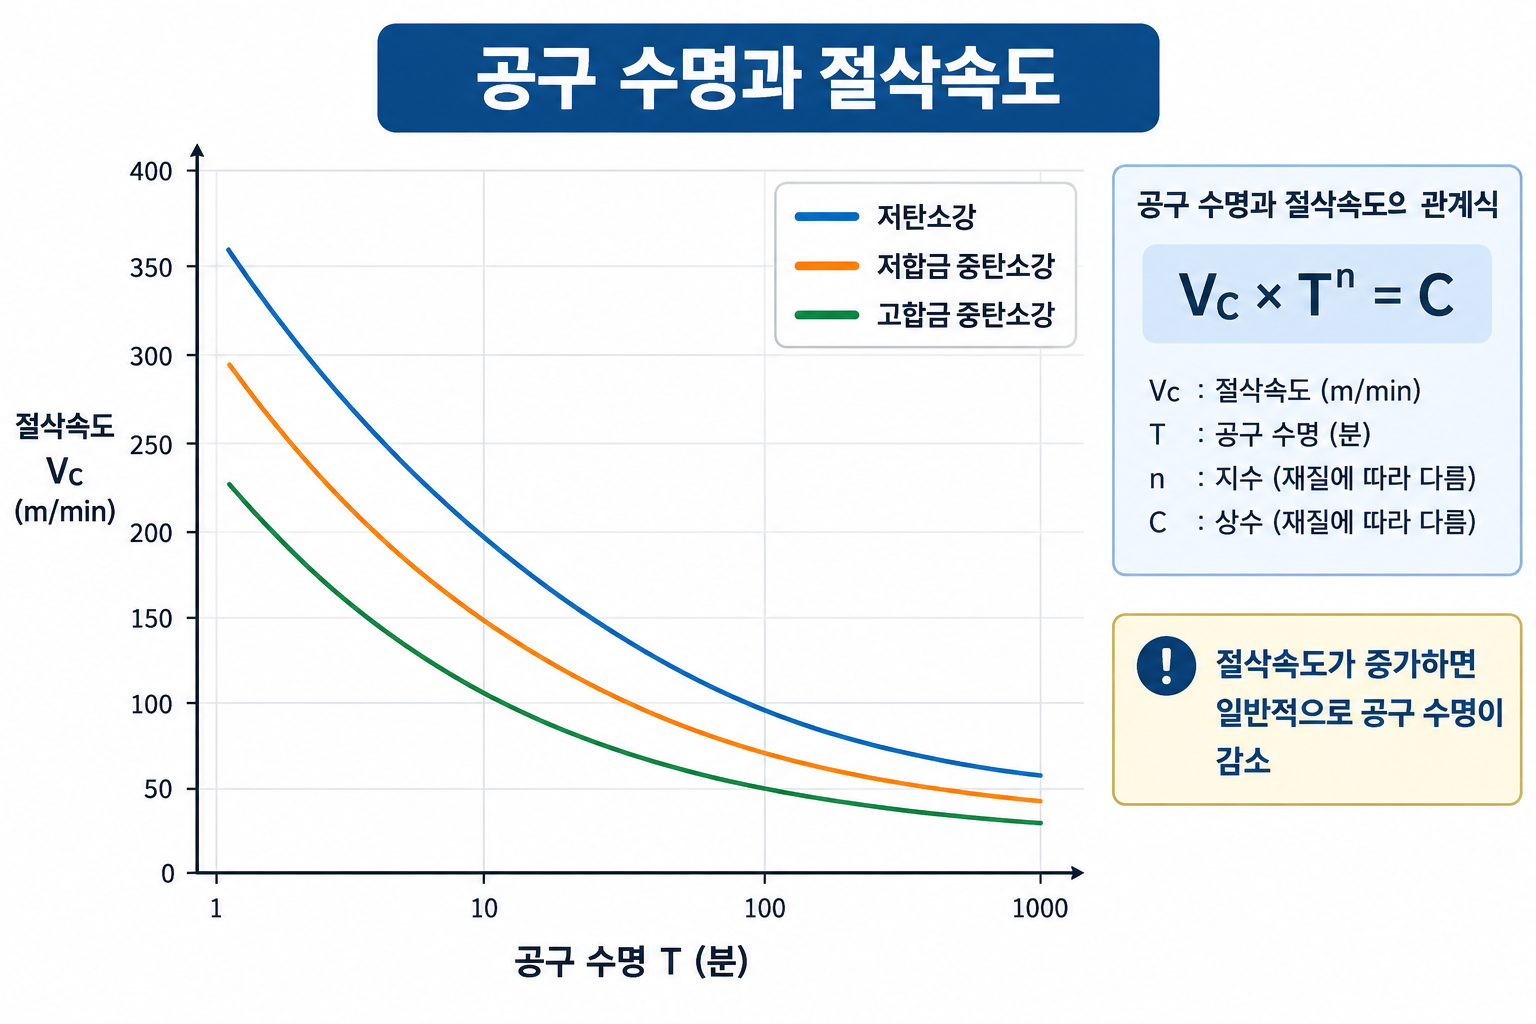
위 그래프에서 볼 수 있듯이 절삭속도가 증가할수록 공구 수명이 짧아지는 형태가 일반적으로 나타납니다.
이 관계를 설명할 때 흔히 **‘공구 수명과 절삭속도의 관계식’**이라고 부르는 수식이 있습니다.
Vc × Tⁿ = C
여기서 복잡한 수학을 이해할 필요는 없습니다.
쉽게 말하면,
“절삭속도를 올리면 공구 수명이 줄어드는 경향이 있다.”
라는 관계를 수식으로 표현한 것입니다.
이 관계는 1900년대 초 Frederick W. Taylor의 실험에서 정립된 것으로, 현재까지도 공구 수명과 절삭속도의 관계를 설명하는 기본적인 모델로 사용되고 있습니다.
2. 그런데 RPM을 절반으로 낮추면 수명도 2배가 될까?
여기서부터 조금 재미있습니다.
꼭 그렇지는 않습니다.
공구 수명은 RPM과 단순한 반비례 관계가 아닙니다.
앞서 소개한 공구 수명과 절삭속도의 관계식처럼 절삭속도와 수명은 일정한 비율로 움직이는 것이 아니라 특정 지수 관계를 보입니다.
따라서
“RPM을 20% 낮췄으니 공구 수명도 20% 늘겠지.”
라고 단순하게 생각하면 안 됩니다.
공구 재질, 피삭재, 절삭조건 등에 따라 실제 수명 변화는 달라집니다.
3. 그렇다면 Feed도 낮추면 더 오래 쓰겠네?
여기서 조금 복잡해집니다.
Feed를 낮추면 일반적으로 한 날이 먹는 칩의 양, 즉 **Fz(날당 이송량)**가 감소합니다.
예를 들어 4날 엔드밀에서
S4000 / F400
이라고 하면,
Fz = 400 ÷ 4000 ÷ 4
입니다.
여기서 F200으로 낮추면
Fz = 200 ÷ 4000 ÷ 4
가 됩니다.
즉, 한 날이 먹는 칩의 양이 절반으로 줄어든 것입니다.
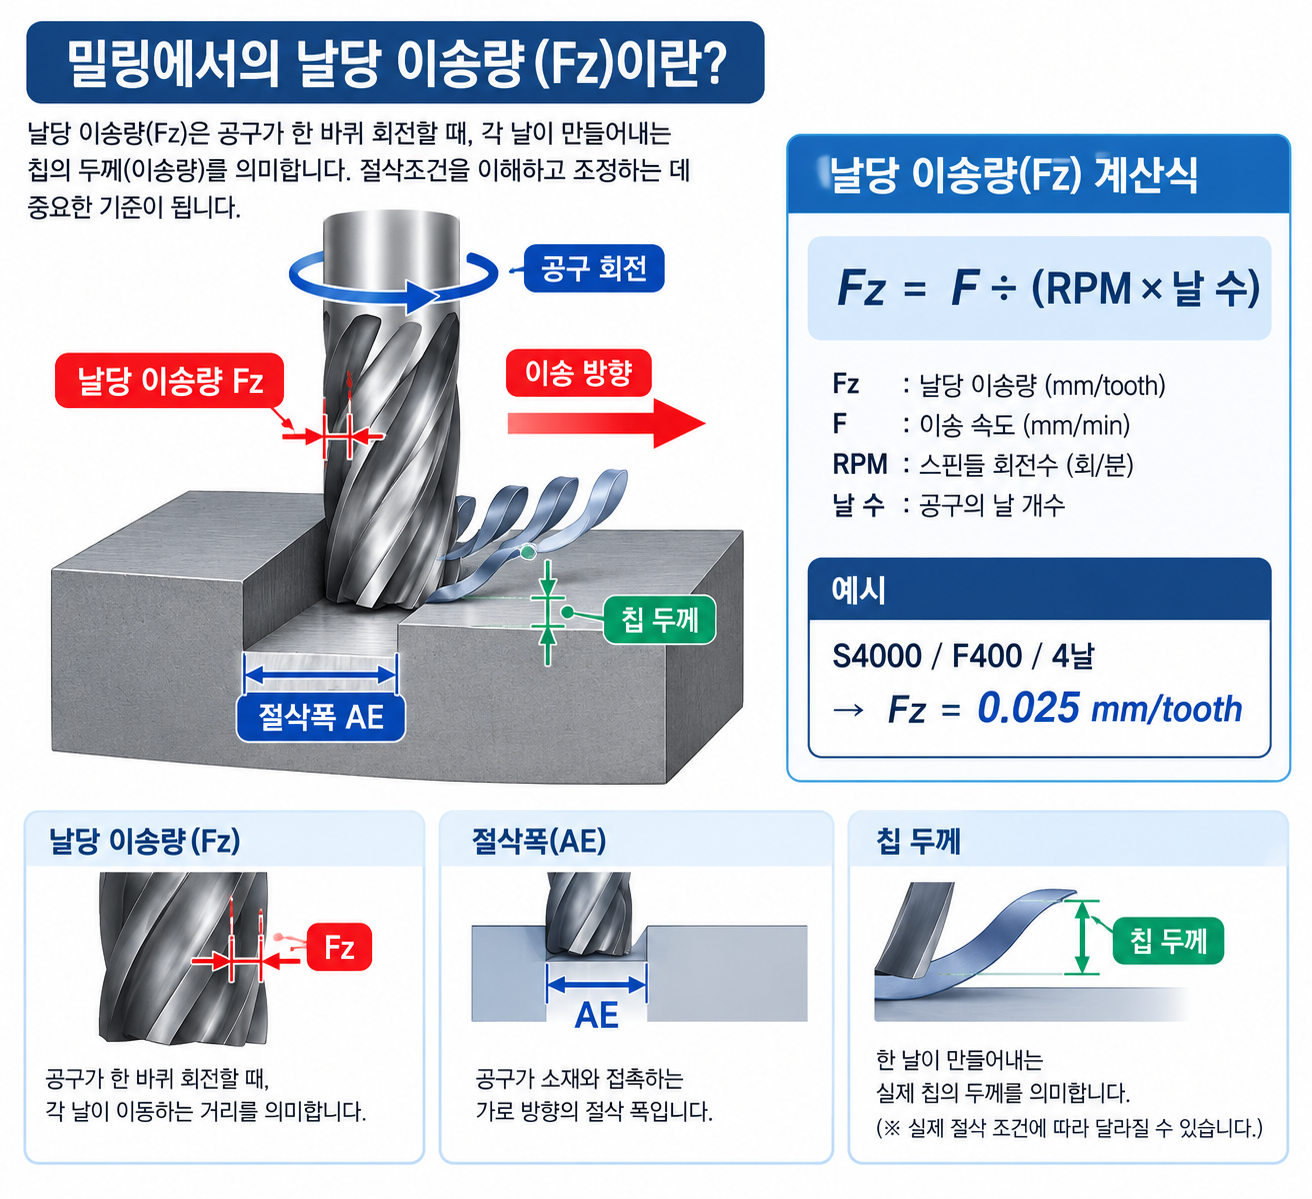
여기서 중요한 개념이 바로 Fz, 즉 날당 이송량입니다.
MCT에서는 단순히 F값이 크다 / 작다만 보는 것보다,
RPM과 날 수를 함께 고려해서 한 날이 실제로 얼마만큼의 칩을 만들어내는지
를 보는 것이 중요합니다.
밀링에서 실제 칩 두께는 절삭폭(AE), 공구 형상, 절삭 방식 등에 따라서도 달라지기 때문에 Fz 자체가 실제 칩 두께와 완전히 같은 값은 아닙니다. 하지만 절삭조건을 이해하고 조정하는 기본적인 기준으로 사용할 수 있습니다.
4. Feed를 너무 낮추면 오히려 이상해질 수 있다
여기서 의외의 부분이 나옵니다.
Feed를 낮춘다고 공구가 무조건 편해지는 것은 아닙니다.
엔드밀은 소재를 제대로 잘라내야 합니다.
그런데 Fz를 지나치게 낮추면 절삭날이 충분한 두께의 칩을 만들어내지 못하고 소재 표면을 문지르는 비율이 커질 수 있습니다.
쉽게 표현하면,
적절한 조건
절삭날 → 소재를 절삭 → 칩 발생
지나치게 낮은 Fz
절삭날 → 소재 표면을 문지르는 비율 증가 → 마찰·열 발생
이라는 차이가 생길 수 있습니다.
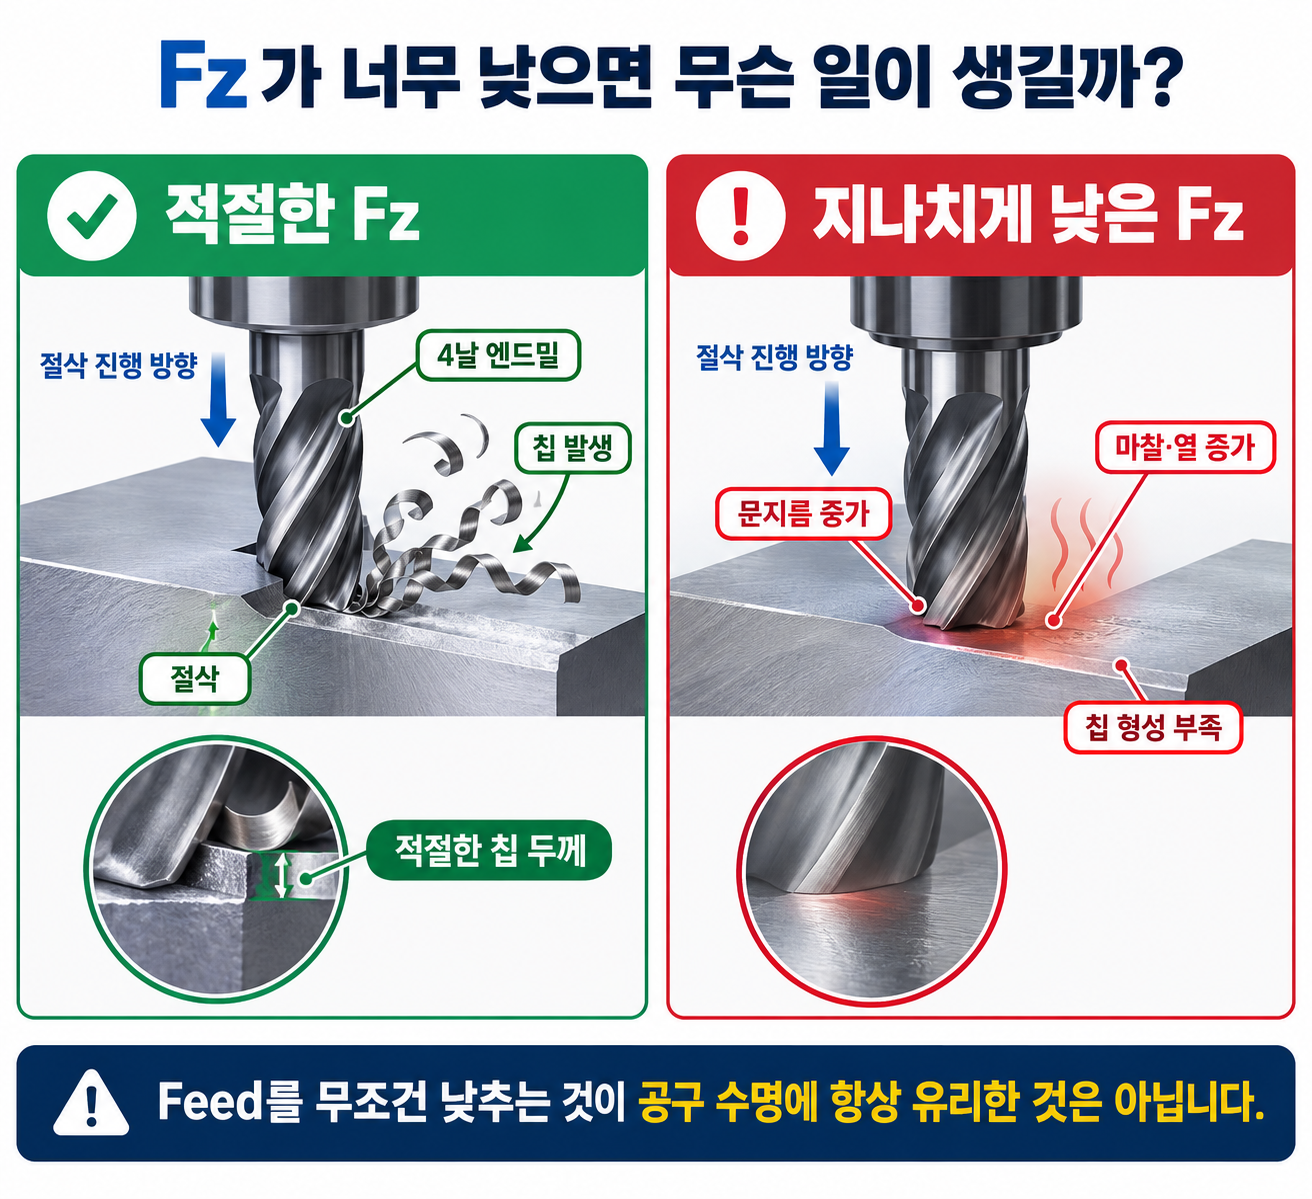
따라서
“공구가 걱정되니까 Feed를 최대한 낮추자.”
라는 접근은 반드시 좋은 방법은 아닙니다.
적절한 칩 형성을 유지하면서 절삭하는 것이 중요합니다.
5. 특히 중요한 것이 Fz다
MCT에서 Feed를 볼 때 단순히
F300 → F200
이라고 생각하기보다는 Fz를 같이 보는 것이 좋습니다.
예를 들어 4날 엔드밀로 가공한다고 해보겠습니다.
조건 A
S4000
F400
4날
→ Fz = 0.025 mm/tooth
조건 B
S2000
F200
4날
→ Fz = 0.025 mm/tooth
여기서 재미있는 점이 있습니다.
RPM과 Feed는 각각 절반으로 낮아졌지만 Fz는 그대로입니다.
즉,
- 절삭속도는 낮아지고
- 한 날이 먹는 이송량은 그대로 유지됩니다.
이런 식으로 조건을 조정하면 절삭속도는 낮추면서 칩 형성 조건은 유지하는 방향으로 접근할 수 있습니다.
물론 실제 가공에서는 AE, AP, 소재, 공구 형상, 절삭유, 기계 강성 등을 함께 봐야 합니다.
6. 그러면 RPM은 낮추고 Feed는 그대로 두면?
이번에는 Fz가 증가합니다.
예를 들어
S4000 / F400 / 4날
에서
S2000 / F400 / 4날
으로 변경하면,
Fz는
0.025 → 0.05 mm/tooth
로 증가합니다.
즉,
절삭속도는 낮아졌지만 한 날이 먹는 칩은 2배가 됩니다.
따라서 RPM만 낮추면 무조건 공구에 부담이 줄어든다고 볼 수 없습니다.
오히려 절삭조건에 따라 절삭력이 증가할 수도 있습니다.
그래서 RPM과 Feed는 따로 생각하기보다는 같이 묶어서 생각해야 합니다.
7. RPM과 Feed를 둘 다 낮추면?
이번에는 경우가 나뉩니다.
RPM 20% 감소 + Feed 20% 감소
Fz를 그대로 유지할 수 있습니다.
이 경우
절삭속도 ↓
날당 이송량 → 동일
이라는 조건을 만들 수 있습니다.
공구 수명을 우선시하고 싶을 때 생각해볼 수 있는 방법입니다.
하지만 이것도 무조건적인 공식은 아닙니다.
공구 제조사가 권장하는 절삭속도 범위가 있고, 소재마다 적절한 절삭조건이 있기 때문입니다.


svg4
동심도 평면도
google.com
동심도 평면도
google.com
8. 그렇다면 가장 중요한 것은 무엇일까?
여기서부터는 조금 현실적인 이야기가 됩니다.
공구 마모는 RPM과 Feed 두 개만으로 결정되지 않습니다.
실제 가공에서는
- 절삭속도(Vc)
- 날당 이송량(Fz)
- 절입량(AP)
- 절삭폭(AE)
- 공구 직경
- 공구 돌출량
- 공구 재질
- 코팅
- 피삭재
- 기계 강성
- 척 고정 상태
- 런아웃
- 절삭유
- 가공 방향
등 여러 요소가 함께 영향을 줍니다.
실제로 공구 수명 모델을 확장하면 절삭속도뿐 아니라 이송과 절입량도 포함되며, 공구와 소재의 조합, 절삭유, 기계의 강성 및 런아웃 같은 요소도 공구 수명에 영향을 줄 수 있습니다.
9. 오래된 MCT라면 이야기가 조금 달라진다
특히 오래된 장비에서는 공구 자체의 조건만 보는 것보다 기계 상태가 중요할 수 있습니다.
예를 들어
- 스핀들 베어링 상태
- 척 상태
- 공구 런아웃
- 테이블 및 지그 강성
- 진동
- 냉각 상태
등이 좋지 않다면 카탈로그상의 이상적인 절삭조건을 그대로 적용하기 어렵습니다.
이런 상황에서는 절삭속도를 조금 낮추면서 공구의 상태를 확인하는 접근이 현실적일 수 있습니다.
하지만 이때도
RPM과 Feed를 무작정 둘 다 낮추는 것보다는 Fz를 확인하면서 조정하는 것
이 중요합니다.
10. 재미있는 결론
처음 질문으로 돌아가 보겠습니다.
“스핀들과 피드를 낮추면 공구 마모량이 줄어들까?”
스핀들(RPM)
대체로 그렇습니다.
절삭속도가 낮아지면 일반적으로 공구 수명이 증가하는 방향으로 작용합니다.
특히 절삭속도는 공구 수명에 매우 큰 영향을 주는 변수입니다.
Feed
단순히 낮춘다고 무조건 그렇지는 않습니다.
적절한 범위에서 Feed를 낮추면 절삭 부하를 줄이는 데 도움이 될 수 있지만, 지나치게 낮추면 절삭보다 마찰의 비중이 커질 가능성이 있습니다.
그래서 가장 현실적인 방법
RPM을 낮추되 Fz를 확인하면서 Feed도 같이 조절하는 것.
이라고 볼 수 있습니다.
마무리
가공을 하다 보면 공구가 빨리 닳을 때 가장 먼저 생각나는 것이
“RPM 좀 낮춰볼까?”
입니다.
이 생각 자체는 틀리지 않습니다.
실제로 절삭속도는 공구 수명에 큰 영향을 주는 변수이고, 일반적으로 절삭속도가 증가하면 공구 수명이 감소합니다.
하지만
“그럼 Feed도 최대한 낮추면 더 오래 쓰겠지?”
라고 생각하면 이야기가 달라집니다.
엔드밀은 단순히 천천히 움직인다고 좋은 것이 아니라 적절한 칩을 만들어내면서 절삭해야 하기 때문입니다.
결국 좋은 절삭조건은
가장 빠른 조건도, 가장 느린 조건도 아닙니다.
공구가 제대로 칩을 만들어내면서 과도한 열과 부하를 받지 않는 적절한 균형점을 찾는 것이 중요합니다.
그리고 이 균형점을 찾을 때 가장 기본이 되는 것이 바로
Vc · Fz · AP · AE
입니다.
다음에 실제 MCT에서 조건을 바꿔볼 일이 있다면 단순히
“S를 낮췄다 / F를 낮췄다”
라고 생각하기보다,
“절삭속도는 얼마나 변했고, 한 날이 먹는 이송량은 어떻게 변했는가?”
를 같이 확인해보면 훨씬 재미있게 절삭조건을 이해할 수 있습니다.